|
https://powermat-hurt.pl |
P.H. Powermat T.M.K. Bijak Sp. Jawna ul. Obrońców Poczty Gdańskiej 97 42-400 Zawiercie |


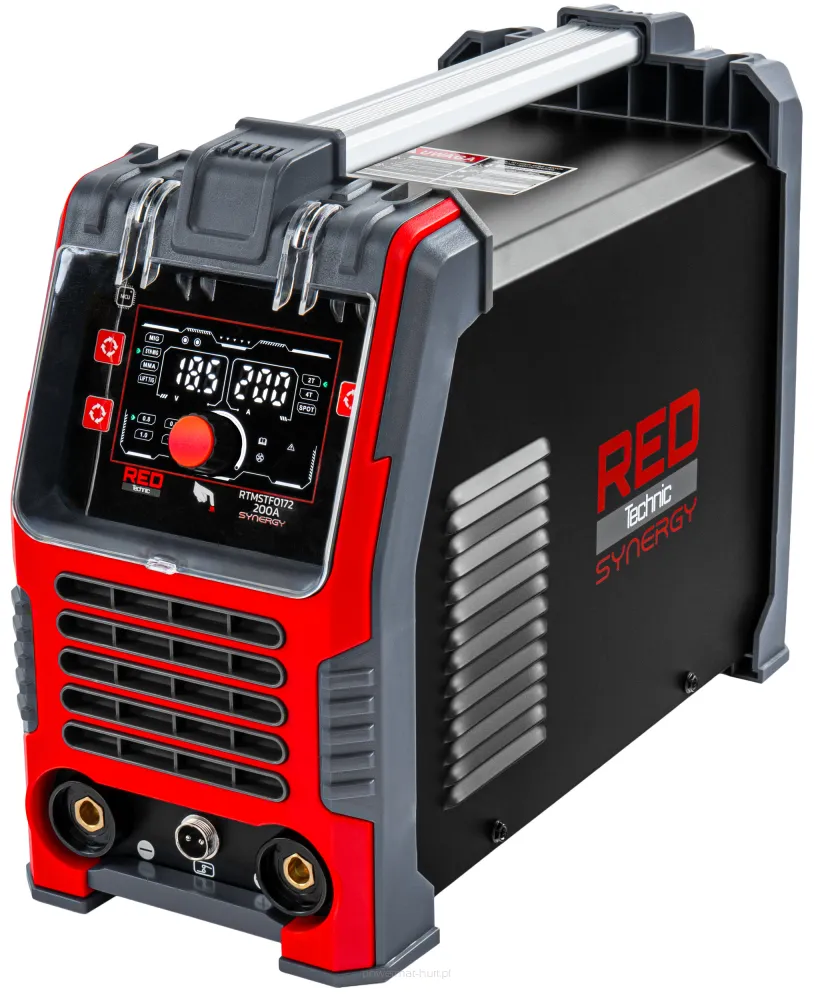
MIGOMAT INWERTOROWY RTMSTF0172
Lista produktów > SPAWARKI I OSPRZĘT > Spawarki Półautomaty MIG/MAG
Producent: RED TECHNIC
Kod producenta: 5900748405400
Waga: 8.25kg
Dostępność: 55szt.
PÓŁAUTOMAT SPAWALNICZY MIG/MAG, FLUX SYNERGY, MMA I TIG LIFT
MIG/MAG i FLUX bez zewnętrznego gazu | Automatyczny dobór parametrów w trybie synergicznym | MMA i TIG LIFT | 200 A | Sterowanie 2T / 4T / SPOT | LCD z odczytem napięcia i prądu | Jednofazowe zasilanie 230 V
Połącz stalowe profile, napraw wspornik i przygotuj kolejne mocowanie bez organizowania butli do spawania drutem samoosłonowym. Ten inwertorowy półautomat łączy MIG/MAG, FLUX SYNERGY, MMA i TIG LIFT, dając wybór metody zależnie od zadania i używanego osprzętu.
- FLUX bez zewnętrznego gazu: mniej elementów do przygotowania przy stanowisku do spawania drutem samoosłonowym.
- Automatyczny dobór parametrów: synergia ułatwia ustawienie urządzenia przed rozpoczęciem pracy.
- 2T, 4T i SPOT: dopasujesz sterowanie do krótkich punktów i dłuższych odcinków spoiny.
- Regulowane wspomaganie MMA: HOT START i ARC FORCE pomagają rozpocząć spawanie i utrzymać łuk.
- 5 kg i uchwyt transportowy: przeniesiesz urządzenie tam, gdzie przygotowano element do naprawy.
DANE TECHNICZNE
- Metody spawania: MIG/MAG, FCAW (FLUX), MMA, TIG LIFT; synergia MIG/MAG i FLUX SYNERGY z automatycznym doborem parametrów
- Spawane materiały: MIG/MAG — stale węglowe, stopowe i nierdzewne, aluminium, miedź; TIG LIFT — stal nierdzewna i aluminium
- Zasilanie: jednofazowe, 230 V AC; częstotliwość znamionowa 50 Hz, dopuszczona 50–60 Hz; minimalny przekrój przewodów instalacji 2,5 mm²
- Pobór mocy pozornej: MIG/MAG — 8,1 kVA; MMA — 9,4 kVA; TIG LIFT — 6,1 kVA
- Zalecane zabezpieczenie sieci: MIG/MAG — 35,1 A; MMA — 40,9 A; TIG LIFT — 26,3 A
- Zakres prądu i napięcia spawania: MIG/FLUX — 30–200 A, 15,5–24 V; MMA — 20–200 A, 20,8–28 V; TIG LIFT — 15–200 A, 10,6–18 V
- Prąd a cykl pracy (MIG/MAG, MMA, TIG LIFT): 200 A przy 60%, 154,9 A przy 100%; okres odniesienia 10 minut
- Napięcie jałowe: 62 V
- Średnice materiałów spawalniczych: drut — 0,8 / 0,9 / 1,0 / 1,2 mm; elektrody MMA — 1,6–5 mm
- Podajnik drutu: 2-rolkowy, z regulacją docisku
- Tryby sterowania: 2T, 4T, SPOT z regulacją czasu spawania punktowego
- Funkcje MMA: HOT START i ARC FORCE — każda z regulacją 0–10; VRD — włączane i wyłączane, obniża napięcie jałowe do około 20 V
- Przewody: zasilający wyprowadzony z tylnej ścianki przez przepust; przekrój przedstawionego przewodu masowego — 1 × 25 mm²
- Chłodzenie i ochrona: wentylator, zabezpieczenie termiczne; stopień ochrony obudowy IP21S
- Wymiary urządzenia (dł. × szer. × wys.): 37,5 × 17 × 29 cm
- Masa netto urządzenia: 5 kg
ZAWARTOŚĆ ZESTAWU
- Półautomat spawalniczy RED TECHNIC RTMSTF0172
- Przewód z zaciskiem masowym (−): długość 205 cm
- Uchwyt elektrodowy MMA (+) z przewodem: długość 205 cm, średnica wtyku 9 mm
- Uchwyt spawalniczy do drutu z przewodem: długość 250 cm
- Końcówka prądowa: 0,9 mm
- Końcówka prądowa: 0,8 mm
- Rolka dwustronna: 0,8 / 0,9
- Maska spawalnicza
- Szczotka z młotkiem do żużla
- Drut samoosłonowy FLUX E71T-GS: średnica 0,8 mm, szpula 0,45 kg
- Klucz uniwersalny
- Instrukcja obsługi
- Oryginalne opakowanie
JEDNA SPAWARKA DO WARSZTATOWYCH PROJEKTÓW I NAPRAW
Od składania stalowej ramy po naprawę uchwytu czy wspornika — RED TECHNIC RTMSTF0172 SYNERGY pozwala dobrać sposób spawania do zadania, bez zmiany całego urządzenia. Ten inwertorowy półautomat łączy MIG/MAG, spawanie drutem samoosłonowym FLUX, elektrodą otuloną MMA oraz TIG LIFT. To praktyczny wybór do warsztatu, w którym obok nowych konstrukcji powstają mocowania na wymiar i wykonywane są bieżące naprawy.
Tryb synergiczny automatycznie dobiera parametry, ułatwiając przygotowanie do spawania drutem, a wyświetlacz LCD pozwala odczytać napięcie i prąd. Gdy zależy Ci na pracy bez zewnętrznej butli z gazem osłonowym, możesz wybrać metodę FLUX. Z kolei TIG LIFT rozszerza możliwości urządzenia o dokładne prowadzenie spoiny; wymaga dodatkowego uchwytu TIG z zaworem oraz doprowadzenia gazu z reduktora butli bezpośrednio do uchwytu.
MIG/MAG LUB FLUX BEZ BUTLI — WYBIERZ SPOSÓB SPAWANIA DRUTEM
Przy naprawie wspornika czy składaniu stalowej ramy nie musisz organizować zewnętrznego gazu osłonowego. Metoda FLUX/FCAW wykorzystuje drut samoosłonowy, więc stanowisko nie wymaga butli do tego sposobu spawania.
FLUX SYNERGY automatycznie dobiera parametry, ograniczając liczbę ustawień, które trzeba dopasowywać osobno. To ułatwia przygotowanie urządzenia do kolejnego zadania i pozwala szybciej przejść od ustawiania do łączenia elementów.
MIG/MAG rozszerza zastosowanie o spawanie stali węglowych, stopowych i nierdzewnych, a także aluminium i miedzi. Przy tej metodzie pracujesz z zewnętrzną osłoną gazową, dobierając gaz i drut do materiału. Tryb synergiczny MIG/MAG automatycznie dobiera parametry, pomagając zachować powtarzalność ustawień przy kolejnych połączeniach.
200 A Z JASNO OKREŚLONYM CYKLEM PRACY
200 A przy cyklu 60% oznacza 6 minut spawania i 4 minuty przerwy w okresie odniesienia wynoszącym 10 minut. Przy 154,9 A cykl wynosi 100%. Te wartości pozwalają ocenić urządzenie nie tylko po najwyższej liczbie na panelu, lecz także pod kątem długości kolejnych odcinków pracy.
Dobierając prąd do zadania, możesz uwzględnić zarówno potrzebne parametry spoiny, jak i tempo pracy przy całej konstrukcji.
ZASTOSOWANIA W PRAKTYCE
Wykonanie ramy lub stojaka: połącz przygotowane stalowe profile w konstrukcję o potrzebnym kształcie. Punkty pozwalają najpierw ustalić położenie elementów, a następnie przejść do właściwych spoin.
Naprawa wspornika: przy pracach naprawczych możesz dobrać spawanie drutem samoosłonowym albo elektrodą otuloną do charakteru połączenia i dostępu do miejsca pracy.
Dopasowanie mocowania: dodaj stalowe ucho, uchwyt lub łącznik do przygotowanego elementu. Wybór metod pozwala korzystać z jednego źródła prądu przy różnych zadaniach, zamiast ograniczać się do jednego sposobu spawania.
DOPASUJ STEROWANIE DO DŁUGOŚCI ŁĄCZENIA
Trzy tryby sterowania — 2T, 4T i SPOT — pozwalają dopasować pracę spustu do zadania: od krótkich połączeń, przez dłuższe spoiny, po punktowe ustalanie elementów przed właściwym spawaniem.
2T daje bezpośrednią kontrolę nad początkiem i końcem spoiny: naciskasz spust, aby spawać, i zwalniasz go, aby zakończyć. To praktyczny wybór przy krótkich odcinkach, np. podczas łączenia profili, gdy często przerywasz pracę i przestawiasz uchwyt do kolejnego miejsca.
4T pozwala prowadzić dłuższą spoinę bez ciągłego trzymania spustu. Przy długich, prostych łączeniach odciążasz palec i możesz skupić się na równomiernym prowadzeniu uchwytu oraz utrzymaniu jego kąta względem materiału. Zakończeniem spawania nadal sterujesz przyciskiem uchwytu.
SPOT z regulowanym czasem spawania punktowego przydaje się przy wstępnym sczepianiu elementów, np. narożników ramy przed wykonaniem pełnych spoin. Ustawiasz czas wykonania punktu zamiast za każdym razem odmierzać go ruchem palca. Ułatwia to zachowanie jednakowego czasu kolejnych sczepów oraz ustalenie wzajemnego położenia części przed dalszą pracą.
DRUT PROWADZONY POD KONTROLĄ
2-rolkowy podajnik odpowiada za równomierny posuw drutu, a pokrętłem dopasujesz siłę docisku rolek. Prawidłowe ustawienie docisku pomaga ograniczyć poślizg i płynnie prowadzić drut podczas spawania.
Urządzenie obsługuje średnice 0,8 / 0,9 / 1,0 / 1,2 mm. Boczna klapa z zatrzaskiem i dwoma dolnymi zawiasami daje dostęp do komory. Przytrzymanie przycisku wyboru średnicy uruchamia posuw, ułatwiając wprowadzenie drutu do toru prowadzenia podczas przygotowania spawarki.
ŁATWIEJSZY START I WIĘKSZA KONTROLA W MMA
Przy naprawach i pracach montażowych spawanie elektrodą otuloną pozwala pracować bez zewnętrznego gazu osłonowego. Model obsługuje elektrody o średnicy 1,6–5 mm i oferuje regulację prądu MMA w zakresie 20–200 A, dzięki czemu możesz dobrać ustawienie do używanej elektrody i wykonywanego połączenia.
Nie regulujesz wyłącznie prądu spawania. Osobne ustawienia wspomagania początku spoiny i utrzymania łuku pozwalają dopasować reakcję urządzenia do sposobu prowadzenia elektrody:
- HOT START, regulacja 0–10: chwilowo zwiększa prąd przy zajarzaniu łuku, ułatwiając rozpoczęcie spawania. Możesz ustawić siłę tego wspomagania zamiast korzystać z jednego stałego poziomu.
- ARC FORCE, regulacja 0–10: wspomaga utrzymanie łuku podczas zmian jego długości. Pomaga wtedy, gdy w trakcie prowadzenia elektrody zmienia się jej odległość od materiału.
- VRD z możliwością włączenia i wyłączenia: po włączeniu obniża napięcie jałowe z 62 V do około 20 V, ograniczając napięcie na wyjściu, gdy nie spawasz.
Do dłuższych spoin liczy się także dopuszczalne obciążenie: w MMA urządzenie osiąga 200 A przy cyklu pracy 60% oraz 154,9 A przy cyklu 100%. Cykl odnosi się do 10 minut — przy 200 A oznacza to 6 minut spawania i 4 minuty przerwy na chłodzenie.
TIG LIFT DO DOKŁADNEGO PROWADZENIA SPOINY
Przy łączeniu stali nierdzewnej i aluminium TIG LIFT pozwala precyzyjnie prowadzić łuk i niezależnie kontrolować dodawanie spoiwa. To przydatne przy detalach, w których liczy się dokładne prowadzenie spoiny wzdłuż krawędzi. Pracujesz elektrodą nietopliwą, a spoiwo podajesz osobno — masz więc bezpośredni wpływ na miejsce i tempo jego dodawania.
Zajarzenie LIFT następuje przez kontakt elektrody z materiałem i jej uniesienie. Zakres regulacji prądu w tej metodzie wynosi 15–200 A, co pozwala dobierać nastawę do grubości elementów i rodzaju połączenia. Napięcie spawania TIG mieści się w zakresie 10,6–18 V, a pola prądu i napięcia na wyświetlaczu LCD ułatwiają odczyt parametrów.
Przy większym obciążeniu znaczenie ma nie tylko maksymalny prąd, lecz także czas pracy. Urządzenie osiąga 200 A przy cyklu pracy 60% oraz 154,9 A przy cyklu 100%. Dla okresu odniesienia wynoszącego 10 minut oznacza to odpowiednio 6 minut spawania i 4 minuty przerwy przy 200 A albo pracę przez cały ten okres przy 154,9 A.
Do pracy TIG potrzebny jest dodatkowy uchwyt z zaworem gazu oraz doprowadzenie gazu z reduktora butli bezpośrednio do uchwytu. Ten sposób podłączenia warto uwzględnić przy kompletowaniu stanowiska — sam uchwyt do spawania drutem nie zastępuje uchwytu TIG.
ODŁĄCZANE PRZEWODY — ŁATWIEJSZE PRZYGOTOWANIE I TRANSPORT
Po zakończeniu pracy możesz odłączyć przewody robocze i spakować je osobno, zamiast przenosić spawarkę z całym podłączonym osprzętem. Przyłącza znajdują się na froncie urządzenia, więc dostęp do nich nie wymaga otwierania obudowy. Uchwyt do spawania drutem ma osobne złącze dwustykowe do sterowania spustem, a gniazda prądowe są czytelnie oznaczone symbolami − i +.
Przewód uchwytu do spawania drutem ma 250 cm, co daje swobodę prowadzenia go wzdłuż elementu przy stole warsztatowym. Przewód masowy oraz przewód uchwytu MMA mają po 205 cm, a wtyk uchwytu elektrodowego ma średnicę 9 mm. To konkretne wymiary, które pomagają zaplanować ustawienie urządzenia względem miejsca spawania i punktu zamocowania zacisku masowego.
ODCZYTAJ NAPIĘCIE I PRĄD, DOPASUJ POSUW DRUTU
Na wyświetlaczu LCD odczytasz wartości napięcia i prądu, a przyciskami wybierzesz metodę oraz tryb sterowania. Przycisk wyboru metod pozwala przełączać MIG/MAG, MMA i TIG LIFT. Dwa pokrętła służą do regulacji napięcia lub prądu oraz posuwu drutu, więc możesz dopasować ustawienia do wykonywanego połączenia i kontrolować je na ekranie podczas spawania.
Przezroczysta klapka pozwala widzieć panel także po zamknięciu. Do zmiany ustawień unosisz ją do góry, odsłaniając przyciski i pokrętła.
5 KG, KTÓRE ŁATWO PRZENIEŚĆ DO KOLEJNEJ PRACY
Nie każdą naprawę wykonasz przy tym samym stole. Masa netto 5 kg i podłużny górny uchwyt ułatwiają przeniesienie źródła prądu bliżej przygotowanego elementu oraz odstawienie go po zakończeniu zadania.
Urządzenie korzysta z jednofazowego zasilania 230 V AC, więc nie wymaga przyłącza trójfazowego.
TECHNOLOGIA IGBT I OCHRONA TERMICZNA
Układ inwertorowy z tranzystorami IGBT pozwala sprawnie przetwarzać energię zasilania na potrzeby spawania, zachowując kompaktową konstrukcję. RED TECHNIC RTMSTF0172 łączy prąd spawania do 200 A z masą netto 5 kg — to praktyczne połączenie, gdy przenosisz sprzęt między stanowiskami.
Wentylator w tylnej części obudowy odpowiada za chłodzenie urządzenia. Gdy dopuszczalny czas pracy pod obciążeniem zostanie przekroczony, zabezpieczenie termiczne wyłącza spawarkę, chroniąc ją przed dalszą pracą w takich warunkach. To dodatkowa ochrona elektroniki, współpracująca z określonym dla urządzenia cyklem pracy.
DLACZEGO WARTO WYBRAĆ TEN MODEL?
To propozycja dla osób, które chcą wykonywać stalowe konstrukcje i naprawy, korzystając z kilku metod w jednym urządzeniu. Najwięcej zyskasz tam, gdzie zadania zmieniają się od krótkiego punktu po dłuższą spoinę.
- FLUX bez zewnętrznego gazu: przygotujesz stanowisko do pracy drutem samoosłonowym bez butli i reduktora potrzebnych do osłony gazowej.
- FLUX SYNERGY: automatyczny dobór parametrów ogranicza ręczne dopasowywanie ustawień przed rozpoczęciem kolejnego zadania.
- MMA z HOT START i ARC FORCE: regulowane wspomaganie pomaga zajarzyć i utrzymać łuk podczas pracy elektrodą otuloną.
- 2T, 4T i regulowany SPOT: dobierzesz sposób sterowania do punktowego ustalania elementów oraz prowadzenia dłuższych połączeń.
- 5 kg i górny uchwyt: przeniesiesz źródło prądu między stanowiskami, zamiast organizować wszystkie zadania w jednym miejscu.
PYTANIA I ODPOWIEDZI
Czym kierować się przy wyborze między FLUX a MMA?
FLUX wykorzystuje podawany przez urządzenie drut samoosłonowy i nie wymaga zewnętrznego gazu. MMA pracuje elektrodą otuloną. Wybór zależy od rodzaju połączenia, dostępu do niego i materiału dodatkowego, którym chcesz pracować.
Jakie średnice materiałów dodatkowych obsługuje urządzenie?
Dla drutu przewidziano 0,8 / 0,9 / 1,0 / 1,2 mm, a dla elektrod MMA 1,6–5 mm. Rodzaj drutu lub elektrody dobiera się do spawanego materiału i metody.
Czy potrzebne jest zasilanie trójfazowe?
Nie. Spawarka korzysta z jednofazowego zasilania 230 V AC. Pobór mocy pozornej dla poszczególnych metod podano w danych technicznych.
Czy SPOT oznacza zgrzewanie blach elektrodami dociskowymi?
Nie. Tutaj SPOT to spawanie punktowe łukiem z regulowanym czasem działania, a nie zgrzewanie oporowe.